


Tin tức
Trang chủ / Tin tức / Tin tức ngành / Nguyên tắc thiết kế khuôn quay: Các quy tắc chính dành cho kỹ sư OEM và người mua
Gần đây, một kỹ sư đã mang đến cho chúng tôi một bình định lượng 1.000 lít liên tục bị nứt ở góc dưới. Mô hình CAD có bán kính bên trong 2 mm, không có gió lùa trên thành bên và đế phẳng hoàn toàn. Mỗi một chi tiết trong số ba chi tiết đó đều đẩy bộ phận đó đến chỗ thất bại. Rotomolding là một quá trình có thể tha thứ theo nhiều cách, nhưng nó không phải là một quá trình có thể tha thứ đối với các chuyển tiếp sắc nét, các bức tường thẳng đứng không có độ côn hoặc các bề mặt lớn không được hỗ trợ.
Các quy tắc bên dưới là những gì chúng tôi sử dụng để nắm bắt những vấn đề đó trước khi chúng trở thành chi phí sử dụng công cụ. Họ có nhiều năm xây dựng các công cụ đúc quay và sản xuất thùng PE, vỏ thiết bị và các bộ phận OEM tùy chỉnh.
Đúc quay tạo ra các bộ phận rỗng trên tường đơn. Không giống như ép phun, độ dày thành được xác định bởi lượng bột nhựa được nạp vào khuôn và bởi chu kỳ quay chứ không phải bởi hình dạng khoang khuôn. Đây là lý do tại sao khó sản xuất một bộ phận trộn lẫn phần dày và mỏng: nhựa ở vùng dày không có cách nào chảy sang vùng mỏng sau khi bột tan.
 Vỏ thiết bị quay LLDPE để bảo vệ linh kiện bên trong Lớp vỏ đúc xoay liền mạch này bảo vệ các bộ phận chính xác khỏi bụi, hơi ẩm và va đập. Vật liệu LLDPE của nó mang lại khả năng kháng hóa chất và ổn định tia cực tím, khiến nó phù hợp với môi trường công nghiệp khắc nghiệt. Xem sản phẩm →
Đối với các bộ phận bằng polyetylen, điểm khởi đầu hợp lý là một bức tường đồng nhất. Vỏ nhỏ, có chiều ngang lên tới 300 mm, thường chạy ở mức 3 đến 5 mm. Những bộ phận có kích thước trung bình như thùng 1.000 lít hay thùng đựng thiết bị cần khoảng 5 đến 8 mm. Bể chứa lớn trên 2.000 mm thường sử dụng 8 đến 12 mm để chịu được tải trọng thủy tĩnh và ứng suất xử lý.
| Kích thước phần tổng thể | Độ dày tường khuyến nghị | Dung sai sản xuất điển hình |
|---|---|---|
| Dưới 300 mm | 3 đến 5mm | /- 1,5 mm |
| 300 đến 1000 mm | 5 đến 6 mm | /- 2 mm |
| 1000 đến 2000mm | 6 đến 8 mm | /- 2,5 mm |
| Trên 2000 mm | 8 đến 12mm | /- 3 mm |
Độ dày thành đồng nhất quan trọng hơn giá trị tuyệt đối. Một bức tường 6 mm với phần lồi cục bộ 12 mm sẽ chìm xuống và phần đế của phần đế có thể bẫy một khoảng trống bên trong. Nếu thiết kế cần làm dày cục bộ, thay vào đó hãy lên kế hoạch gia cố thứ cấp.
Bản nháp là góc bạn thêm vào các bề mặt thẳng đứng để chi tiết thoát ra khỏi khuôn. Bởi vì một bộ phận đúc quay được kéo ra khỏi dụng cụ khi vẫn còn ấm và do polyetylen co lại trên dụng cụ khi nó nguội đi, nên bức tường không có gió lùa sẽ bị kéo, dính hoặc biến dạng. Độ nháp tối thiểu mà chúng tôi đề xuất cho bề mặt polyetylen nhẵn là 1 độ mỗi mặt. Đối với bề mặt có kết cấu, tăng lên 2 hoặc 3 độ.
| Tình trạng bề mặt | Dự thảo tối thiểu mỗi bên |
|---|---|
| Bề mặt bên ngoài nhẵn | 1 độ |
| Bề mặt bên trong mịn | 0,5 độ |
| Bề mặt kết cấu hoặc sơn | 2 đến 3 độ |
| Tường thẳng đứng sâu trên 500 mm | 2 độ trở lên |
Hiệu quả thực tế lớn hơn hầu hết các kỹ sư mong đợi. Bộ phận có thành bên sâu 500 mm và độ nghiêng 1 độ thuôn nhọn khoảng 9 mm từ trên xuống dưới. Nếu thiết kế yêu cầu một bức tường song song chính xác thì đó là một lá cờ đỏ. Rotomolding không phải là ép phun; Việc giữ một bức tường thẳng đứng không có độ côn trên phần sâu là một thử thách khó khăn khi sử dụng dụng cụ.
Tường phẳng là nguyên nhân phổ biến nhất gây ra hiện tượng biến dạng khuôn quay. Một tấm phẳng lớn không có phần đỡ bên trong và sự co lại xảy ra khi bộ phận nguội đi khiến nó bị dính dầu, cong vênh hoặc cong. Cách khắc phục đã được chứng minh là một chiếc vương miện. Vương miện khoảng 0,4 mm trên 100 mm chiều dài bảng điều khiển giữ cho bề mặt ổn định. Đối với diện tích phẳng rộng 500 mm, điều đó có nghĩa là độ cong khoảng 2 mm.
Nếu bảng điều khiển phải thực sự bằng phẳng hoặc nếu nó phải chịu tải, hãy thêm các khe hở. Nụ hôn là một nút hoặc cột đúc sẵn nối hai bức tường đối diện. Việc đặt các khe hở ở khoảng cách 150 đến 300 mm sẽ tạo ra một bức tường đôi cứng cáp mà không cần đến các gân hoặc ốc vít thứ cấp. Kiss-offs làm tăng thêm độ phức tạp của khuôn, nhưng chúng rẻ hơn nhiều so với việc gia cố một bộ phận bị cong vênh sau khi đúc.
 Bể chứa PE đáy hình nón 5.000 lít với độ ổn định được nâng cao Được thiết kế để lưu trữ chất lỏng trong các ngành công nghiệp xử lý nước và hóa chất, bể chứa đáy hình nón này đảm bảo khả năng thoát nước hiệu quả và tính toàn vẹn về cấu trúc. Vương miện nhẵn chống lại áp suất thủy tĩnh, trong khi LLDPE mang lại khả năng chống ăn mòn. Xem sản phẩm →
Các thùng chứa lớn như bể chứa đáy hình nón 5.000 lít sử dụng đáy hình nón để thoát nước và tăng độ ổn định, trong khi thành bên có vương miện nhẵn để chống biến dạng thủy tĩnh.
Góc nhọn là lỗi thiết kế phổ biến thứ hai. Trong quá trình quay vòng, một góc sắc bên trong tạo ra sự tập trung ứng suất và bên ngoài góc đó có xu hướng mỏng đi vì bột khó lấp đầy không gian chật hẹp. Bán kính bên ngoài tối thiểu mà chúng tôi chấp nhận là 3 mm và bán kính bên trong ít nhất phải gấp đôi độ dày thành. Đối với bức tường 6 mm, hãy lập kế hoạch bán kính bên trong 12 mm.
Góc góc quan trọng như bán kính. Các bộ phận bằng polyetylen hoạt động tốt nhất với góc bao gồm từ 30 độ trở lên, mặc dù các góc lớn hơn thậm chí còn an toàn hơn. Nếu một ứng dụng yêu cầu góc sắc nét hơn, hãy thiết kế một bức tường dày hoặc một đường gân gia cố để bù đắp.
Các nhà thiết kế thường yêu cầu một góc nhọn để tiết kiệm không gian. Trong rotomolding, một góc nhọn hiếm khi tiết kiệm không gian. Nó tốn thời gian gia công, gây rủi ro cho thành mỏng và tạo ra bán kính thô về mặt thị giác. Giải pháp hiệu quả thường là bán kính rộng cộng với đường gân có biên dạng thấp.
Quá trình quay vòng dựa vào việc bột nhào và tan chảy bên trong khuôn quay. Bột không thể chảy qua những khoảng trống hẹp như cách nhựa nóng chảy chảy trong khuôn ép. Nguyên tắc chung là giữ khoảng cách giữa hai bức tường bất kỳ, hoặc giữa bức tường và sườn, ít nhất bằng năm lần độ dày danh nghĩa của bức tường. Đối với bức tường 6 mm, điều đó có nghĩa là khoảng cách tối thiểu khoảng 30 mm.
Nếu khe hở hẹp hơn, bột có thể lấp đầy lỗ hở trước khi nó tan chảy và kết quả là một mạng lưới hợp nhất làm hỏng mục đích thiết kế. Quy tắc này áp dụng cho các khớp nối, các gân đúc sẵn, các phần trùm lắp và bất kỳ hình học bên trong nào. Kiểm tra đầu tiên chúng tôi thực hiện là quy tắc 5x.
Việc cắt undercut rất khó vì chi tiết đó phải được kéo ra khỏi khuôn. Những đường cắt nhỏ có thể được xử lý bằng silicone hoặc các phần khuôn dẻo, nhưng chúng làm tăng thêm chi phí và thường có nghĩa là chu kỳ sẽ chậm hơn. Đối với các bộ phận cứng lớn, hãy tránh hoàn toàn việc cắt xén.
Các miếng chèn có ren, công tắc mức và phần trùm phụ kiện có thể được đúc vào. Chúng được đặt vào khuôn trước khi nạp bột và giữ nguyên vị trí khi bộ phận quay. Miếng chèn kim loại cho bộ phận PE phải có khía hoặc rãnh để nó khóa vào nhựa. Giữ các vị trí chèn cách xa các bức tường liền kề; nếu không thì quy tắc tách 5x sẽ không thể đáp ứng được.
 Bình nhiên liệu LLDPE quay để lưu trữ chất lỏng an toàn Bình xăng này sử dụng LLDPE có khả năng chống chịu hóa chất và va đập, thích hợp để đựng nhiên liệu và các chất lỏng khác. Cấu trúc liền mạch của nó ngăn ngừa rò rỉ và thiết kế gọn nhẹ cho phép lắp đặt dễ dàng trong các ứng dụng di động hoặc cố định. Xem sản phẩm →
Các đường phân chia phải được đặt trên một cạnh sạch sẽ. Nếu đường chia tay đi qua một bề mặt có kết cấu, kết cấu sẽ không khớp ở điểm phân chia. Đối với các sản phẩm phải trông đồng nhất, hãy lập kế hoạch phân chia dụng cụ theo đặc điểm tự nhiên như vành hoặc rãnh đúc.
LLDPE là vật liệu mặc định cho hầu hết các dự án đúc quay và vì lý do chính đáng. Nó có độ bền va đập tuyệt vời, khả năng kháng hóa chất tốt và chịu được chu kỳ quay chậm mà không bị suy giảm. Khi một bộ phận sẽ sống ngoài trời, chất ổn định tia cực tím là điều cần thiết. Màu đen là màu hiệu quả nhất, nhưng gói UV với các màu khác sẽ hoạt động tốt cho nhiều ứng dụng.
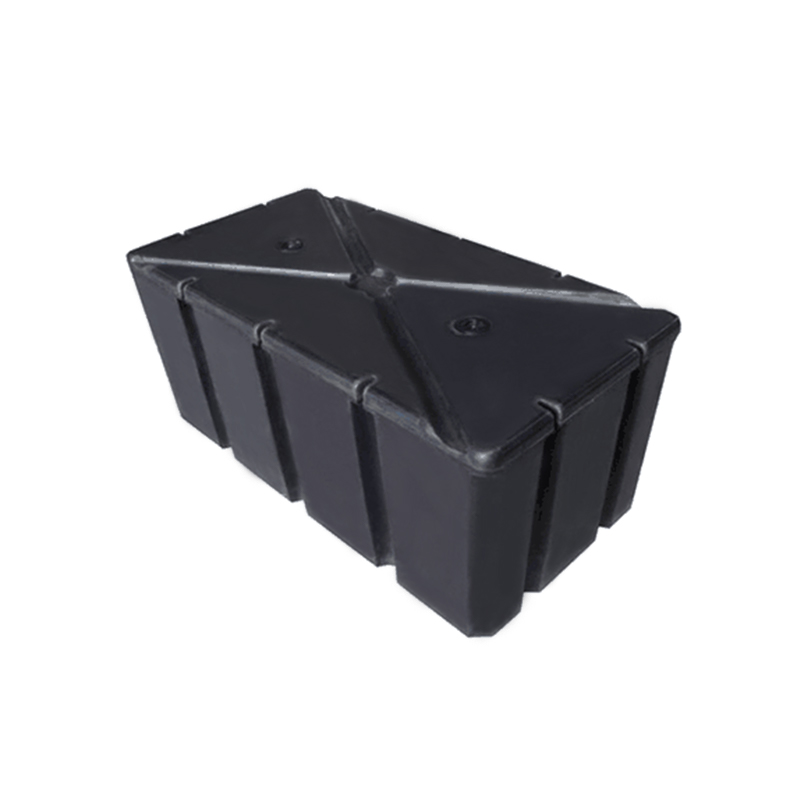
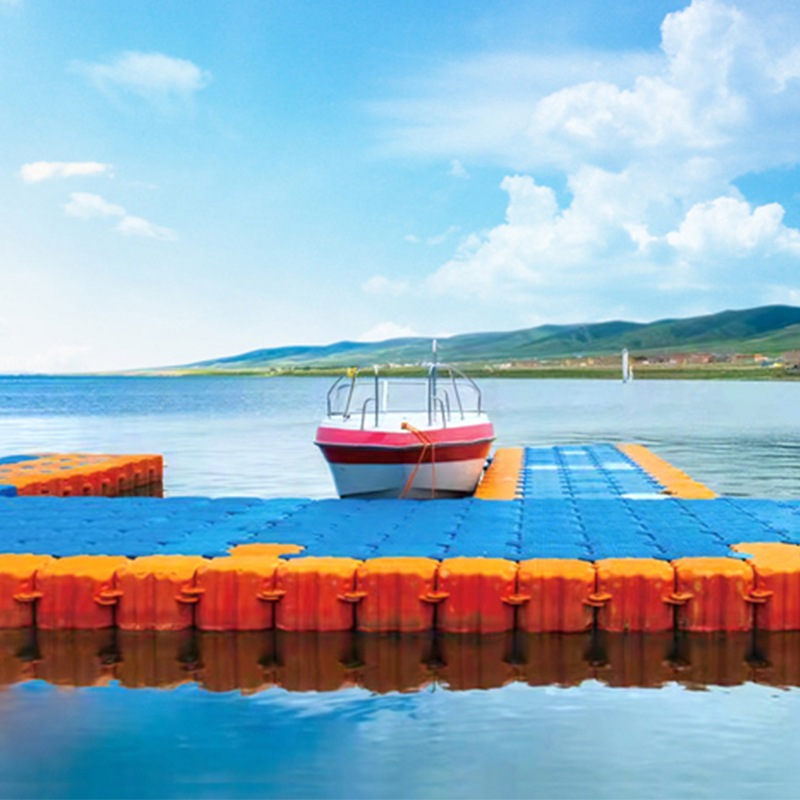
Để chống ăn mòn trong môi trường biển hoặc hóa chất, bộ phận LLDPE có khả năng ổn định tia cực tím là một lựa chọn đáng tin cậy. Chúng tôi đã công bố thông tin thực tế về Nền tảng nổi LLDPE chống ăn mòn dành cho những người đang cân nhắc việc cài đặt lớn.
Nhiệt độ dịch vụ cũng có vấn đề. Các bộ phận bằng polyetylen tiêu chuẩn thường được đánh giá để sử dụng liên tục trong khoảng từ 60 đến 80 độ C. Trên phạm vi đó, có thể cần đến polypropylen hoặc nylon và những điều này làm thay đổi cả yêu cầu về dự thảo và chi phí dụng cụ. Tiếp xúc với hóa chất với axit, dung môi hoặc nước biển cũng ảnh hưởng đến việc lựa chọn vật liệu.
Dụng cụ là chi phí lớn nhất trong một dự án đúc quay. Khuôn thường được đúc bằng nhôm cho số lượng sản xuất hoặc nhôm gia công CNC cho nguyên mẫu. Hình dạng bộ phận càng phức tạp thì chi phí khuôn càng cao.
Tất cả các phần cắt rời, phần cắt dưới và phần chèn đúc sẵn đều làm tăng thêm chi phí dụng cụ. Mọi tính năng bạn thêm vào đều phải được cân nhắc kỹ lưỡng trong cách bố trí khuôn. Cách tiếp cận tốt nhất cho bộ phận OEM là gửi mô hình CAD 3D có chú thích rõ ràng về độ dày thành danh nghĩa, hướng nháp và đường phân khuôn. Ngay cả một bản phác thảo đơn giản với ba mục này cũng sẽ khiến cuộc trò chuyện về dụng cụ trở nên hiệu quả hơn nhiều.
Các lỗi thiết kế phổ biến nhất rất dễ phát hiện nếu bạn biết những gì cần tìm:
Khi bản vẽ có những vấn đề này, cách tốt nhất là khắc phục chúng sớm. Một thay đổi nhỏ đối với mô hình CAD có thể tiết kiệm hàng nghìn lần làm lại dụng cụ và giảm bớt nhiều tháng sản xuất.
Nếu bạn đang đánh giá một dự án OEM tùy chỉnh, công ty đằng sau công cụ này rất quan trọng. Tại Cixi Junyi Plastic Industry, chúng tôi thiết kế và chế tạo các bộ phận đúc quay từ giai đoạn tạo khuôn cho đến sản xuất thành phẩm. Các nguyên tắc thiết kế tương tự cũng được áp dụng cho dù bạn mua bồn chứa tiêu chuẩn hay lắp đặt một thùng chứa tùy chỉnh. Bạn có thể đọc thêm về chúng tôi Dịch vụ phát triển và xử lý OEM để hiểu cách chúng tôi xử lý việc đánh giá bản vẽ, công cụ và sản xuất.


 Làng wuyuqiao, thị trấn Henghe, thành phố Từ Hi, tỉnh Chiết Giang
 +86-15257871220
 [email protected]
