


Tin tức
Trang chủ / Tin tức / Tin tức ngành / Các khiếm khuyết đúc quay thường gặp và cách ngăn ngừa chúng – Thông tin chuyên sâu từ chuyên gia từ Junyi Plastics
Trong những năm qua, tại Junyi Plastics, chúng tôi đã nhận thấy gần như mọi khiếm khuyết trong quá trình đúc quay mà bạn có thể kể tên. Một số đến từ sự không nhất quán của nguyên liệu thô, một số khác đến từ thiết kế khuôn mẫu hoặc kiểm soát nhiệt độ không đúng. Tin tốt là gần như tất cả chúng đều có thể tránh được bằng cách tiếp cận đúng đắn. Trong bài viết này, chúng ta sẽ tìm hiểu các lỗi đúc quay phổ biến nhất mà chúng ta gặp phải trong quá trình sản xuất hàng ngày—bong bóng, lỗ thổi, độ dày thành không đồng đều, đổi màu, độ bền va đập thấp, cong vênh và trám không đầy đủ—đồng thời chia sẻ các kỹ thuật khắc phục sự cố thực tế dựa trên kinh nghiệm thực tế tại xưởng sản xuất.
Bong bóng bị mắc kẹt trong tường hoặc dọc theo đường phân chia là một trong những vấn đề chất lượng thường gặp nhất. Chúng thường xuất hiện khi không khí hoặc hơi ẩm bị giữ lại bên trong khuôn trong giai đoạn thiêu kết. Theo kinh nghiệm của chúng tôi, nguyên nhân sâu xa thường là do hệ thống thông gió không đủ hoặc độ ẩm quá cao trong bột. Chúng tôi luôn khuyên bạn nên kiểm tra kích thước lỗ thông hơi—nếu nó quá nhỏ, hãy phóng to nó lên. Tốc độ làm mát chậm hơn và quay khuôn trong chu trình làm mát cũng có thể giúp giải phóng khí bị mắc kẹt. Đối với các lỗ thổi hoàn toàn xuyên qua bộ phận, vấn đề thường là điểm nóng cục bộ làm suy giảm vật liệu trước khi nó chảy ra. Sử dụng ít chất tháo khuôn và đảm bảo nhiệt độ lò đồng đều là những biện pháp đối phó hiệu quả.
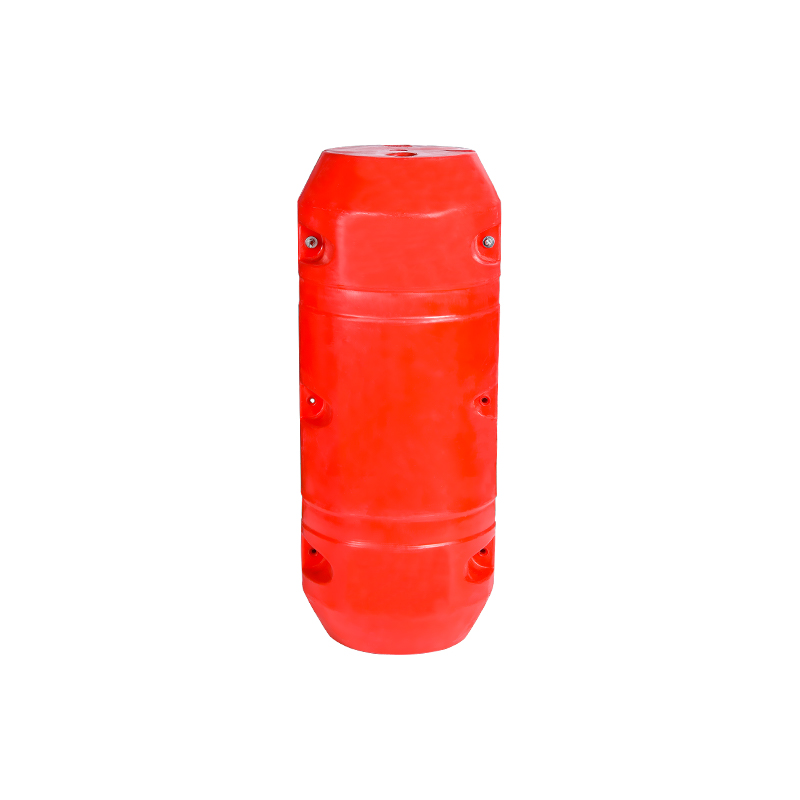
 Khuôn phim thép quay cho độ dày tường nhất quán Khuôn này được thiết kế để giảm thiểu sự thay đổi độ dày của tường và khí bị giữ lại. Cấu trúc chính xác của nó hỗ trợ dòng chảy và làm mát vật liệu đồng đều, giảm các khuyết tật phổ biến như cong vênh và lỗ thổi. Xem sản phẩm →
Độ dày thành không đồng đều là dấu hiệu điển hình của việc quay khuôn kém hoặc chỉ số lò không chính xác. Chúng tôi đã giải quyết vấn đề này bằng cách hiệu chỉnh tốc độ quay trên các máy tháp pháo của chúng tôi và đảm bảo khuôn chuyển động qua vùng nóng với tốc độ nhất quán. Mặt khác, cong vênh thường xảy ra khi bộ phận nguội quá nhanh hoặc không đều. Giảm tốc độ làm mát và sử dụng luồng không khí đồng đều có thể giảm thiểu biến dạng. Đối với các bộ phận lớn, phẳng như đế pallet hoặc nắp bể, đôi khi chúng tôi thêm các gân bên trong để duy trì độ cứng mà không làm mất thời gian chu trình. Trong nhiều năm, chúng tôi nhận thấy rằng khuôn được thiết kế tốt với độ co ngót cho phép phù hợp là nền tảng tốt nhất để có độ dày thành ổn định.
Sự đổi màu – các vệt màu vàng hoặc nâu – hầu như luôn liên quan đến sự phân hủy nhiệt. Nhiệt độ lò quá cao, thời gian chu kỳ quá dài hoặc loại vật liệu không được thiết kế cho cấu hình gia nhiệt cần thiết. Chúng tôi ghi chép nghiêm ngặt về nhiệt độ lò nướng cho mọi công việc và sử dụng các tấm chắn nhiệt khi xử lý các bộ phận có màu tối. Độ bền va đập thấp là một vấn đề khác: điều này thường có nghĩa là bộ phận đó không được thiêu kết đủ lâu hoặc sử dụng sai loại polymer. Ví dụ: khi chúng tôi sản xuất vỏ thiết bị hoặc thùng nhiên liệu chống va đập, chúng tôi chọn loại LLDPE đặc biệt và kéo dài thời gian giữ thêm 10–15% để đảm bảo phản ứng tổng hợp hoàn toàn. Thử nghiệm thả trọng lượng nhanh trên mẫu có thể phát hiện được điều này trước khi tiến hành sản xuất hoàn chỉnh.
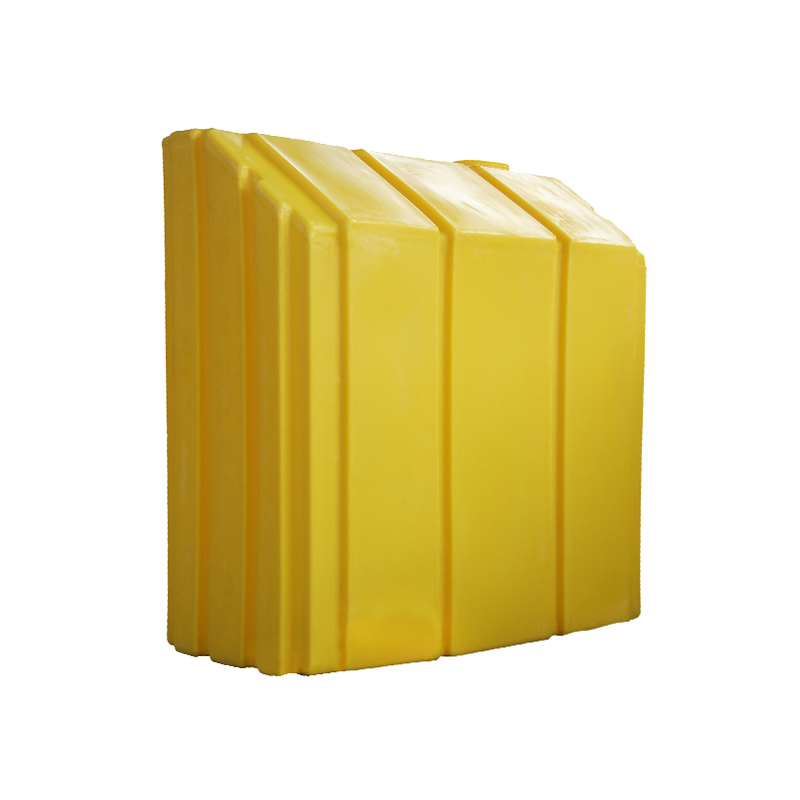
 Thùng nhiên liệu LLDPE nhựa quay để chống va đập Được sản xuất với loại LLDPE chuyên dụng và chu trình thiêu kết kéo dài, bể này có độ bền va đập và khả năng kháng hóa chất cao. Nó tránh được các vấn đề suy giảm nhiệt bằng cách duy trì nhiệt độ lò được kiểm soát và thông gió thích hợp. Xem sản phẩm →
Đổ đầy không đầy đủ thường là một vấn đề lớn: không đủ nhựa được nạp vào khuôn. Nó cũng có thể xảy ra nếu bột chảy kém vào các khoang hẹp. Chúng tôi giải quyết vấn đề này bằng cách sử dụng trọng lượng cú đánh chính xác và bằng cách thêm độ côn nhẹ vào các gân sâu. Độ cứng thấp có thể do quá trình thiêu kết kém hoặc do vật liệu có mô đun quá thấp. Đôi khi bản thân thiết kế quá mỏng so với tải dự định. Trong những trường hợp đó, chúng tôi làm việc với khách hàng để tăng độ dày thành cục bộ hoặc chuyển sang loại polyme cứng hơn. Nhóm xử lý OEM của chúng tôi thường khuyến nghị chu trình làm mát “giảm căng thẳng” để cải thiện độ ổn định kích thước trong các thùng và thùng chứa lớn.
Các vết xước, vết lõm và vết lõm thường bắt nguồn từ bề mặt khuôn hoặc do việc chuẩn bị khuôn không đầy đủ. Chúng tôi kiểm tra từng khuôn trước mỗi lần chạy và đánh bóng lại nếu cần. Các vết chìm trên bề mặt phẳng thường do sự thay đổi độ dày cục bộ - nhiệt tích tụ ở các phần dày hơn và tạo ra vết lõm. Thêm một lớp vương miện nhẹ lên bề mặt khuôn hoặc tăng thời gian làm mát trên khu vực đó sẽ giúp mọi thứ trở nên đồng đều hơn. Đối với các hạt dao có ren hoặc phần trùm liền, chúng tôi sử dụng chốt lõi đã được gia nhiệt trước để giảm thiểu hiện tượng dính nhựa.
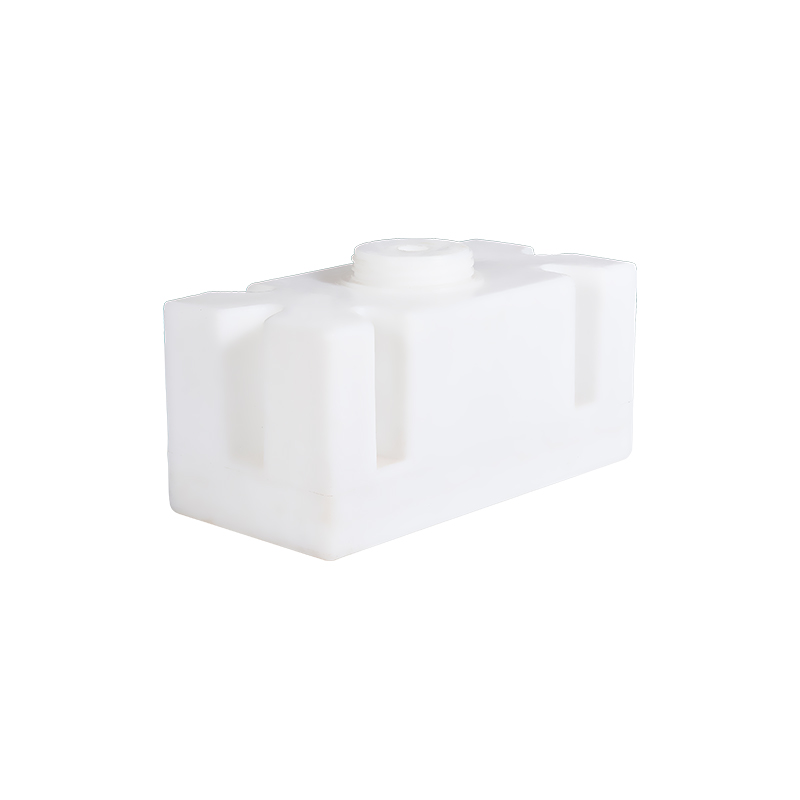
 Bể chứa PE đáy hình nón CPT-5000L cho bề mặt nhẵn Được thiết kế với quá trình chuẩn bị khuôn và hoàn thiện bề mặt cẩn thận, bể này ngăn ngừa trầy xước, vết lõm và vết chìm. Thiết kế của nó cho phép làm mát đồng đều, đảm bảo bề ngoài không có khuyết tật thích hợp cho việc xử lý nước và lưu trữ hóa chất. Xem sản phẩm →
Hơn 15 năm sản xuất mọi thứ từ nền tảng nổi quay vòng đối với thùng định lượng hóa chất, chúng tôi đã học được rằng phòng ngừa luôn tốt hơn làm lại. Khuyến nghị hàng đầu của chúng tôi là:
Nhóm của chúng tôi tại Junyi Plastics gần đây đã chia sẻ những hiểu biết sâu sắc về cách kiểm soát chu trình thích hợp đã giúp chúng tôi đạt được các hoạt động không có lỗi cho một dự án xử lý nước lớn. Bạn có thể đọc thêm về điều đó trong tóm tắt triển lãm , nơi chúng tôi thảo luận về những đổi mới trong công nghệ đúc quay cấp hàng hải.
Những khiếm khuyết trong quá trình quay vòng là không thể tránh khỏi. Với sự chú ý cẩn thận đến việc lựa chọn vật liệu, thiết kế khuôn mẫu và các thông số quy trình, chúng có thể được giảm thiểu hoặc loại bỏ hoàn toàn. Nếu bạn đang gặp phải sự cố dai dẳng—bong bóng trong bể đáy hình nón, cong vênh trong thùng nuôi trồng thủy sản hoặc đổi màu trên vỏ thiết bị—đội ngũ kỹ thuật của chúng tôi sẵn lòng giúp chẩn đoán nguyên nhân gốc rễ. Chúng tôi đã giải quyết những thách thức này cho khách hàng trong các ngành công nghiệp xử lý nước, nuôi trồng thủy sản và hàng hải và chúng tôi có thể làm điều tương tự cho dự án của bạn.


 Làng wuyuqiao, thị trấn Henghe, thành phố Từ Hi, tỉnh Chiết Giang
 +86-15257871220
 [email protected]
